ガス溶接の実技講習:点火から消火までの手順を順番に見る
この記事には広告を含みます。広告のリンクには「広告」と書いています。
この記事の手順は厚生労働省の補助教材によるものです。実際の順序や使う機材は、講習所と使う機器で変わることがあります。当日は講師の指示に従ってください。
準備:取り付けと漏れの確認
圧力調整器の取り付け
- 口金のほこりを除く。酸素はバルブを少し開いてガスで吹き飛ばし、可燃性ガスはウエスで拭く
- パッキンに傷がないか見る
- 放出口を自分に向けず、圧力計が見やすい向きで取り付ける
- 調整ハンドルが左いっぱいに緩んでいるのを確かめる
- 圧力計の正面に立たないようにして、容器のバルブをゆっくり開く
- 接続部に石けん水などを塗り、泡が出ないか見る
アセチレンの容器弁は全開にせず、補助教材では1回半程度とされています。酸素は全開にします。
ホースと吹管の接続
酸素は青、アセチレンは赤のホースを使い、取り違えないようにします。つないだら再び漏れを調べ、吹管のバルブを順に開いて、ホースの中の空気を出します。
点火と炎の調整
- 保護具と遮光の保護めがねを着ける
- 圧力調整器で低圧側の圧力を合わせる
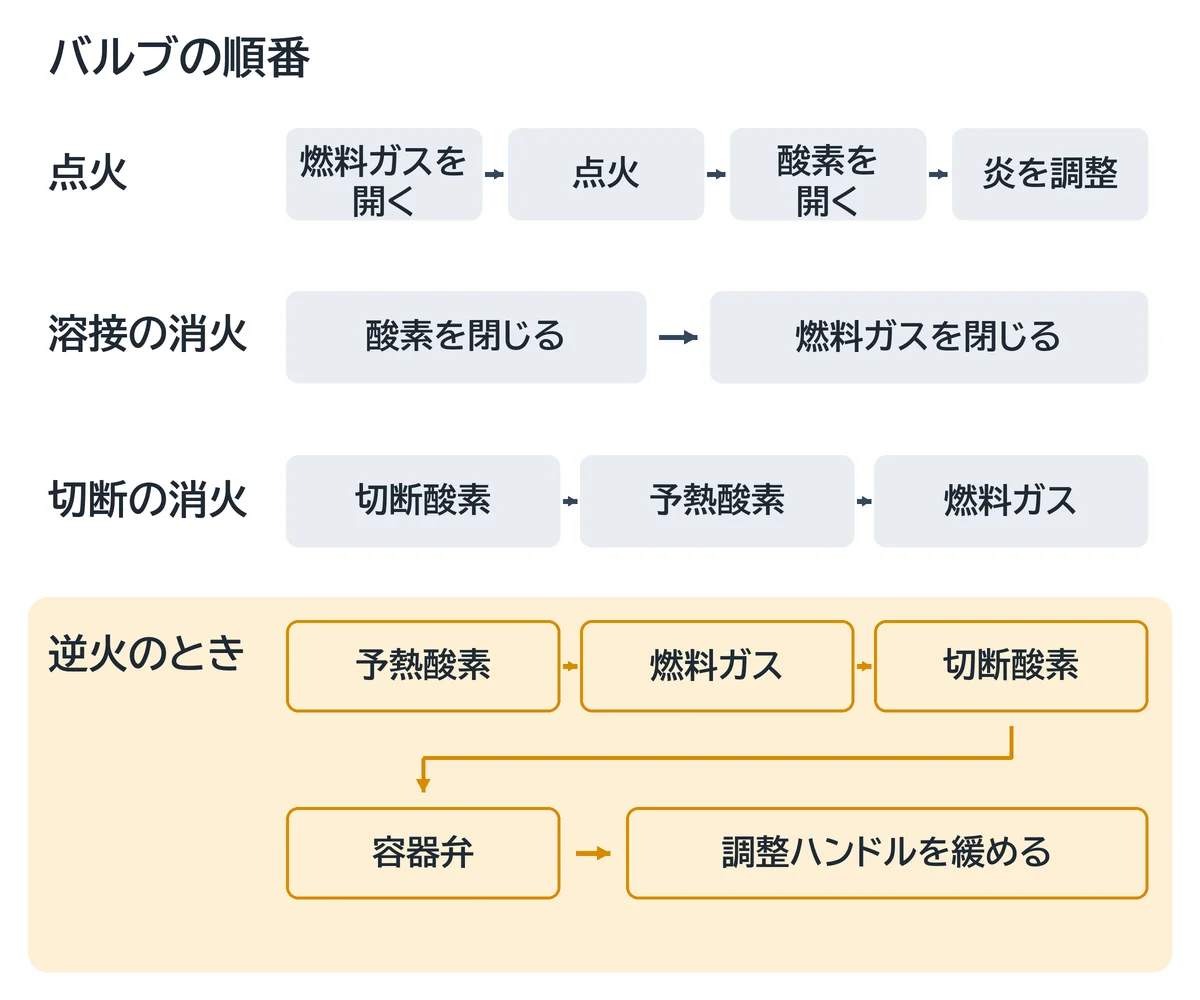
- 吹管の可燃性ガスのバルブを開く
- 専用のライターで点火する
- できるだけ早く酸素のバルブを開く
- 青白い炎になるよう調整する
適切な圧力は火口によって違い、メーカーの案内に書かれています。補助教材では一般的な値として、酸素0.2〜0.3MPa、可燃性ガス0.02〜0.03MPaを挙げています。
火口の元にできる白い円すいの部分を白心といいます。この白心がはっきり見える状態が、中性炎(標準炎)です。
溶接の手順
- 母材を継手の形にセットする
- 白心の先と母材の間を2〜3mmほどにして、継手の端を加熱する
- 溶融池ができたら反対の端も溶かして仮止めする(タック溶接)
- 溶融池を一定の大きさに保ちながら、トーチを動かす
板が薄いときは溶接棒を足しすぎないようにし、厚いときは棒を足しながら進めます。
切断の手順
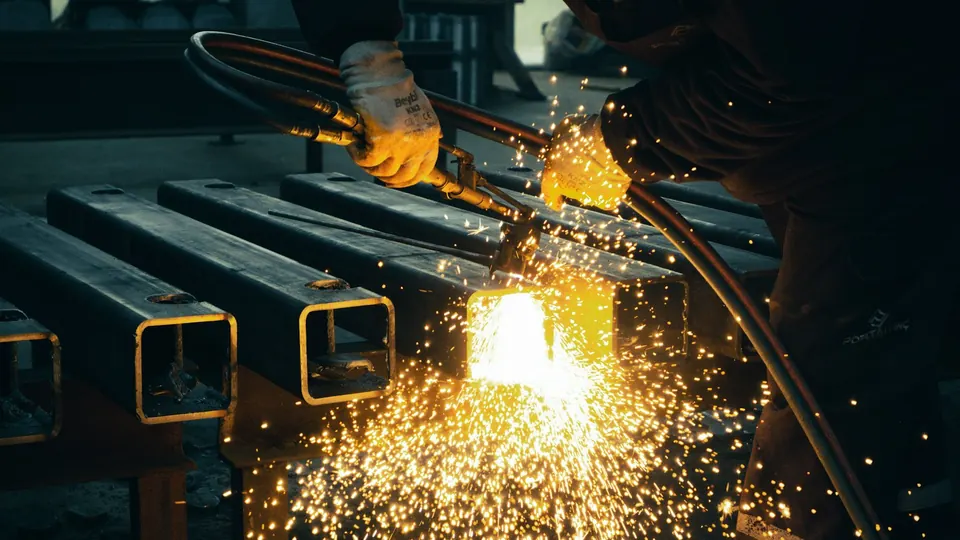
ガス切断は、金属を熱して酸素で酸化させて切る方法です。そのため、酸化する鉄系の材料などが対象になります。
- 予熱炎で切り始めの場所を赤熱させる
- 切断酸素のバルブをゆっくり開く
- 炭化炎になったら、予熱酸素のバルブで中性炎に直す
- 火口と母材の距離を一定にして、一定の速さで動かす
スパッタが後ろへ飛ぶなら速すぎ、切り口がまたくっつくなら遅すぎます。吹管をわずかに傾けるのは、スパッタが火口へ入らないようにするためです。
消火と異常のとき
溶接の消火は酸素、燃料ガスの順です。切断は切断酸素、予熱酸素、燃料ガスの順で閉じます。作業が終わったら容器のバルブを閉じ、調整ハンドルを左いっぱいに緩めます。
こんな音がしたら
点火のあとにときどきパチンと鳴るときは、火口の締め付けの緩みや傷を疑います。すぐに消火して確かめます。
作業中にパチパチと続くのは、逆火の可能性があります。ただちに作業を止めてください。閉じる順番は通常と違うので、逆火の原因と安全器で確かめておきましょう。
実技の日の服装は服装と保護具を見てください。
まとめ
- 実技は5時間で、設備の取扱いを学ぶ
- 取り付けのあとは石けん水などで漏れを調べる
- 点火は燃料ガスが先、消火は酸素が先
- 切断は切断酸素、予熱酸素、燃料ガスの順に閉じる
- 手順の細部は使う機器と講師の指示に従う
よくある質問
- 実技は何時間ですか?
- ガス溶接技能講習規程 第2条第2項で5時間と決まっています。範囲は、可燃性ガスと酸素の容器、導管、吹管、圧力調整器、安全装置、圧力計等の取扱いです。
- はじめてでも実技についていけますか?
- 規程の受講資格はなく、未経験の人も受ける講習です。炎を扱うので、講師の指示を聞いて手順どおりに進めてください。
- 点火するときに開くのはどちらが先ですか?
- 燃料ガスのバルブが先です。点火してから酸素のバルブを開いて炎を調整します。